L'estampage à chaud est le procédé de forge le plus utilisé pour fabriquer en série des pièces mécaniques résistantes. Gazo Forge Industrie le pratique à Kénitra depuis 1999, de la conception de la matrice jusqu'à la pièce traitée, usinée et contrôlée.
Qu'est-ce que l'estampage à chaud ?
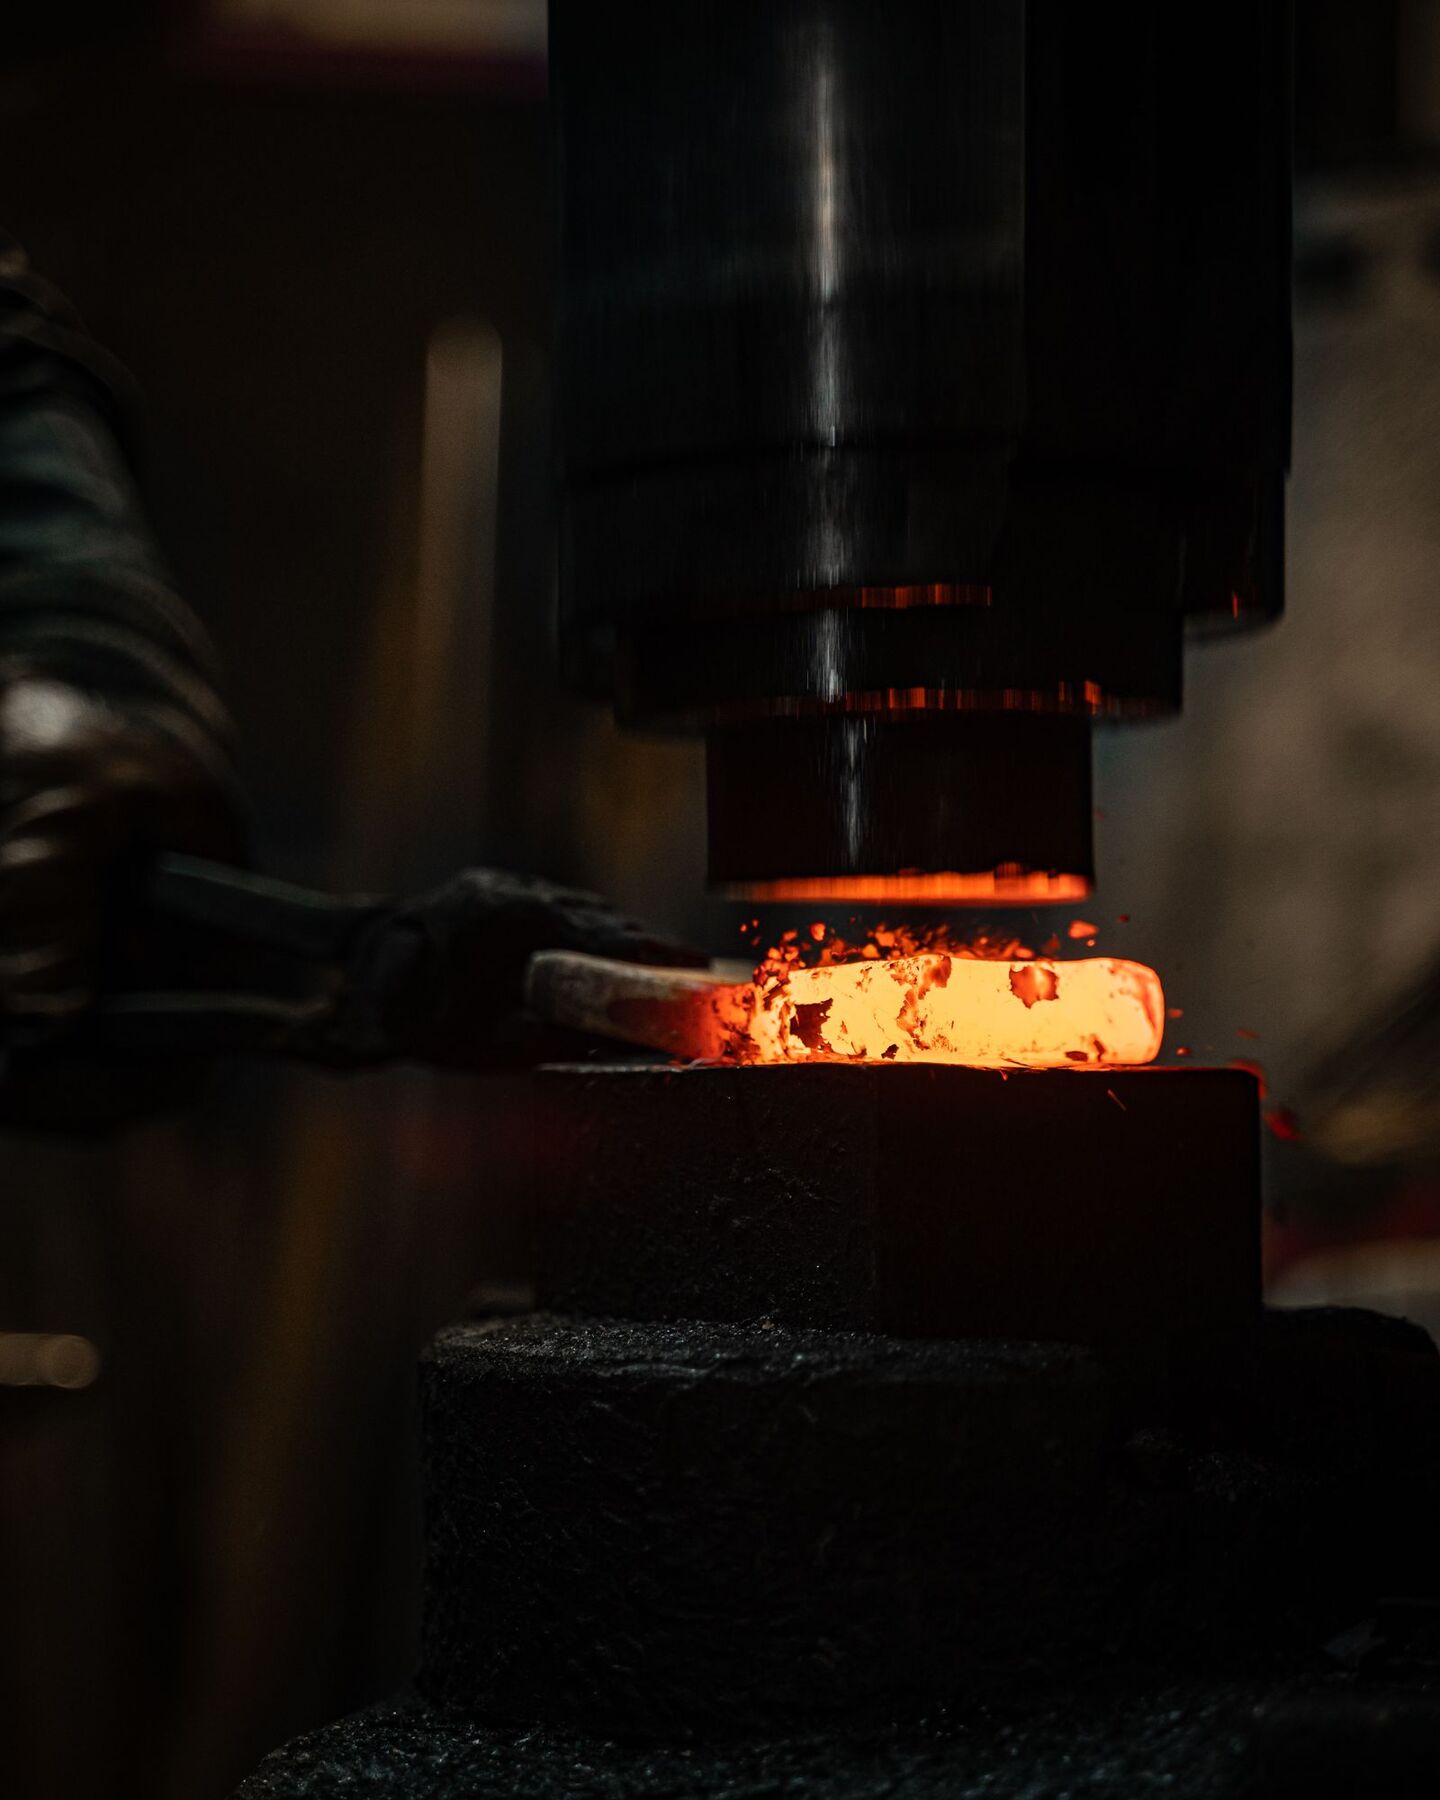
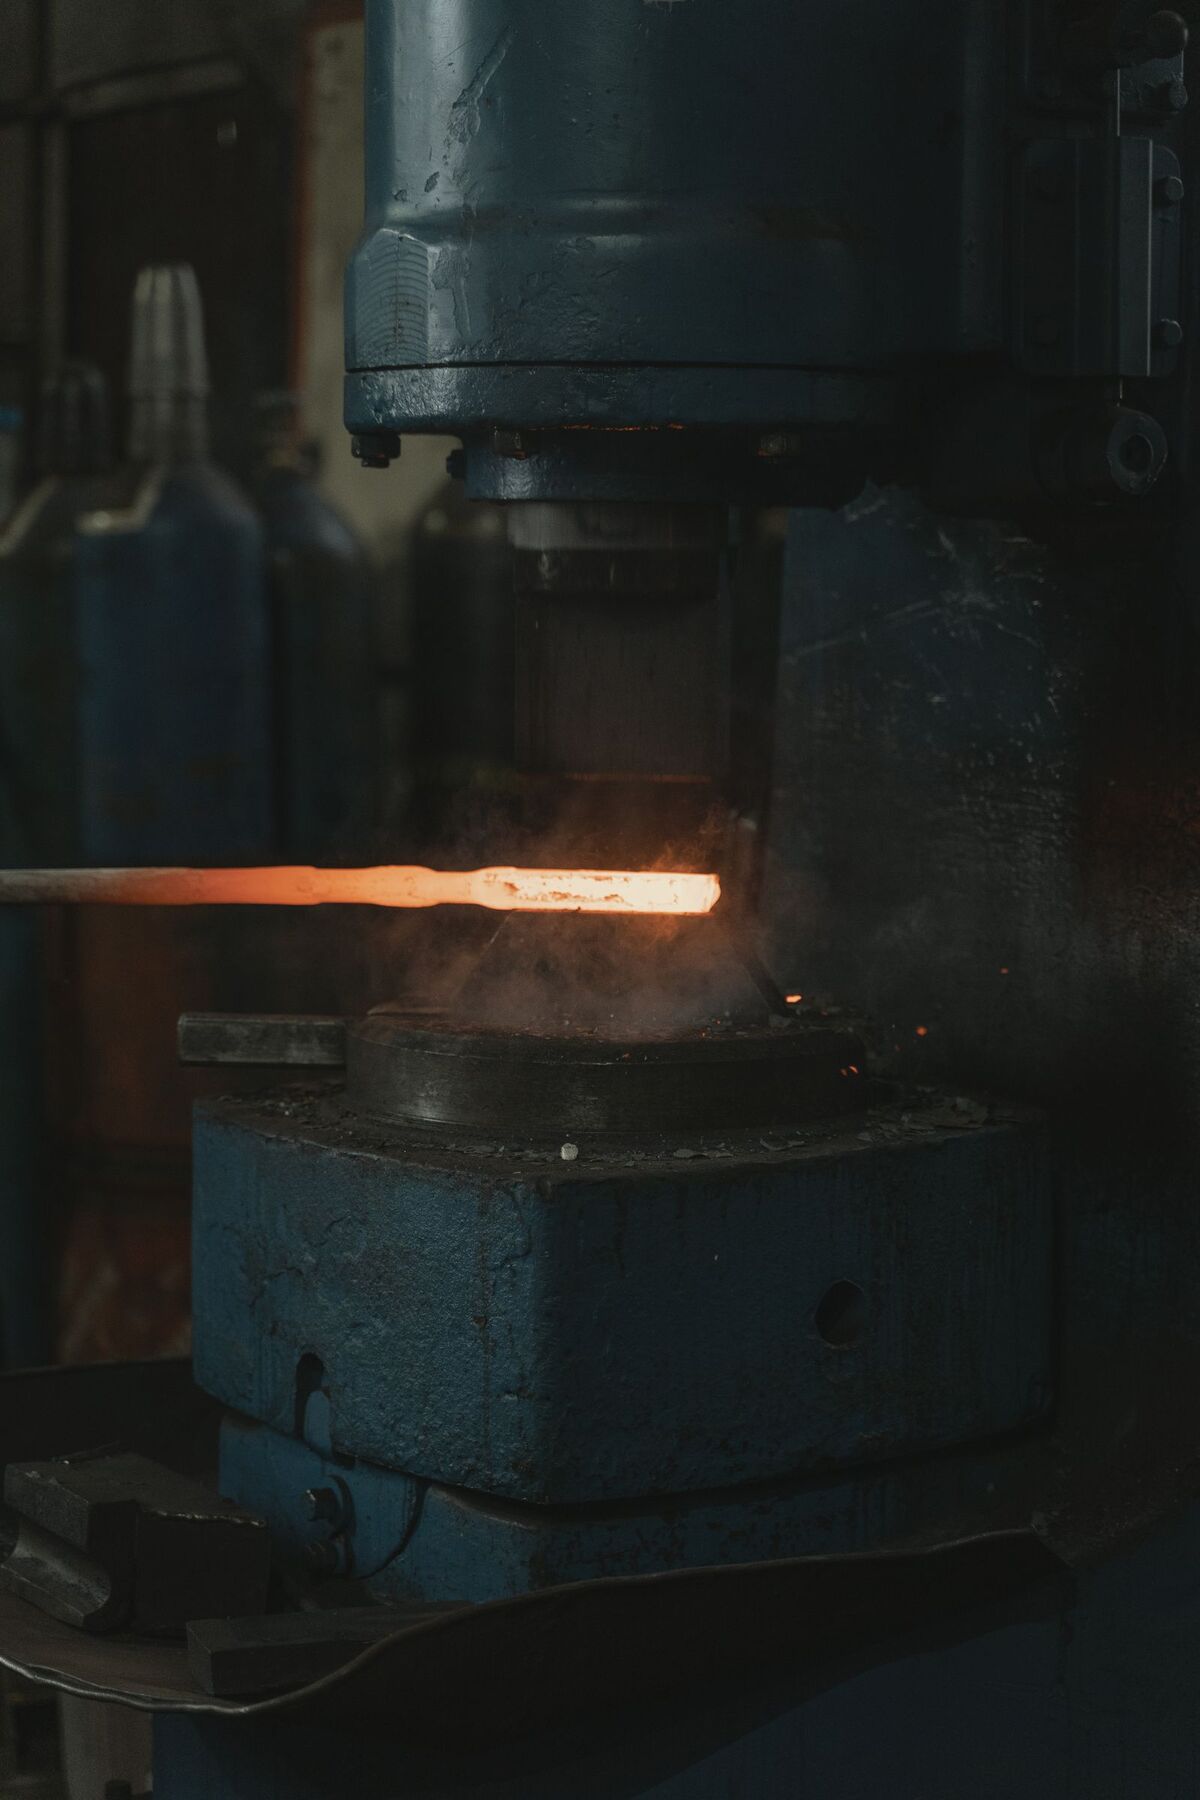
Un lopin d'acier, débité à la bonne masse, est chauffé jusqu'à son domaine de forgeage, aux alentours de 1 200 °C. Il est ensuite frappé ou pressé entre deux matrices gravées en creux à la forme de la pièce. Le métal remplit l'empreinte ; l'excédent s'échappe en une fine bavure, retirée par ébavurage. On obtient une pièce proche de ses cotes finales, prête pour le traitement thermique et l'usinage.
Pourquoi choisir une pièce estampée ?
- Résistance mécanique. Le fibrage du métal suit le contour de la pièce au lieu d'être coupé par l'usinage : meilleure tenue aux chocs et à la fatigue.
- Matière saine. La déformation à chaud resserre la structure du métal, sans les porosités que l'on peut rencontrer en fonderie.
- Économie de matière et d'usinage. La pièce brute est déjà proche de sa forme finale : moins de copeaux, moins d'heures machine qu'en usinage dans la masse.
- Répétabilité. La même matrice produit des pièces identiques d'un lot à l'autre, aux tolérances serrées.
Nos moyens d'estampage à Kénitra
La matière est débitée sur cisailles automatiques, puis chauffée dans des fours à induction pour une chauffe rapide et homogène. La mise en forme se fait sur nos maxi presses de 630 à 1 000 tonnes et sur un marteau-pilon de 2 000 kg·m. Le parc compte aussi des presses mécaniques de 5 à 400 tonnes. Nous estampons des aciers au carbone, des aciers alliés et faiblement alliés et des aciers inoxydables.
Des matrices conçues et fabriquées chez nous
Chaque pièce dispose de son outil dédié. Notre bureau d'études conçoit la pièce brute et sa matrice en CAO 3D à partir de votre plan ; notre atelier d'outillage fabrique puis rénove les matrices au fil des séries. Nos ingénieurs et techniciens sont appuyés par l'assistance technique de forges françaises, italiennes et suisses.
De la pièce brute à la pièce prête à monter
Après estampage, les pièces passent en traitement thermique (trempe et revenu, recuit de normalisation), puis à l'usinage sur tours et fraiseuses à commande numérique si nécessaire. Le contrôle qualité porte sur la matière première comme sur le produit fini, avec des contrôles non destructifs. Vous recevez une pièce finie, d'un seul fournisseur.
Pour quelles industries ?
Nos pièces estampées équipent le ferroviaire et les poids lourds, l'hydraulique et la robinetterie industrielle, l'énergie, les travaux publics, les mines et carrières. Des donneurs d'ordre comme l'ONCF, l'OCP ou Managem nous confient leurs pièces forgées.